高可靠性导热材料研发生产厂家
供应手机、汽车、路由器等行业龙头企业18年
供应手机、汽车、路由器等行业龙头企业18年


热插拔光模块在数据中心里用量很大。QSFP-DD、SFP56、CFP2、XFP这些模块插在交换机面板上,随时可能被拔下来换新的。运维方便了,但散热设计跟着变难了。
模块内部空间紧,DSP和激光器发热集中,热量得靠热界面材料传到外壳,再靠系统气流带走。热界面材料选得好不好,直接决定模块能不能稳定跑几年。
问题是,很多热界面材料方案在样品阶段看着不错,一上量产就出状况。高导热系数救不了接触不良、压缩不均、界面太厚或者石墨分层。这些小毛病在规模化生产里会变成良率问题和可靠性隐患。
热界面材料失效,表现出来的往往像是模块的问题,但根源在接触面上。这四个信号值得盯着。
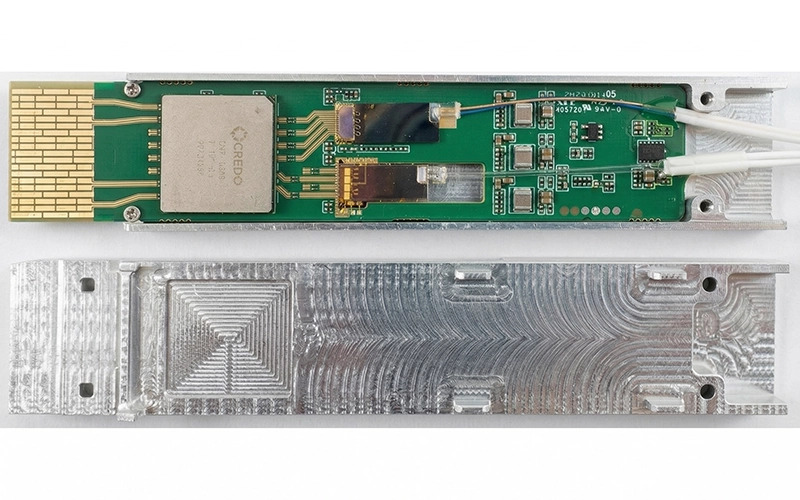
第一个信号:QSFP-DD外壳温度读数异常偏高。交换机气流看着正常,但模块报告的外壳温度就是下不来,先别急着怀疑传感器,检查热界面,接触不良,热量就堵在温度传感器附近,另外,界面压力不够,散热路径就断了。再看散热器装配,如果模块和散热器之间有间隙,热管理就全乱套了。这种幽灵高温通常是界面问题,不是模块本身坏了。
第二个信号:相变材料层的导热系数不均匀。相变材料软化后应该均匀润湿接触面,但如果厚度不均或者成分有偏差,导热系数就会在材料内部出现差异。有的地方导热好,有的地方导热差,局部热阻就上去了。好的热界面材料应该保持厚度可控、表面接触可靠。
第三个信号:硅胶垫片压缩成型后热阻反而升高。模压硅胶垫片能通过基础材料检验,但装上去之后热性能不理想,问题可能出在成型条件上,压缩过度会改变弹性体结构,固化不均会导致材料变形,安装时厚度变化又会影响界面压力,压力不够,热阻就上去了。
第四个信号:模切缺陷导致结温明显上升。留意垫片的几何形状,模切毛刺、撕裂、尺寸偏移,都会缩小热界面材料的有效接触面积。检查切边有没有制造缺陷,确认垫片对准芯片,装好后对比结温。SFP56、CFP2、XFP这些模块对切割质量特别敏感,小缺陷可能带来大热阻。
热插拔模块的热界面材料得扛住反复插拔、压力变化和长时间运行。小间隙就会破坏热管理,尤其在高功率下,真正要关心的不只是材料导热系数,还有接触质量、老化、合规化学和可用气流。
石墨片分层是个典型问题。分层后,石墨片和外壳或散热器之间失去紧密接触。间隙里的空气导热系数极低,横向散热能力下降,局部温度升高。部分分层会让空气泡打断热通路,热效率降低。严重分离时,热界面材料根本没法在预定接触面积上传递热量,加风扇转速也帮不上忙。
27%的效率损失应该当成系统实测结果来看,不是石墨的通用常数。反复插拔会加剧弱粘接,让分层更严重。
RoHS合规材料也会影响热阻。合规只是限制某些物质,不代表热阻就低。替代配方在装配和老化后的表现才是关键。不同材料方案的热阻和效率差异很大,合规候选材料A的效率可能只有基线的94%,候选B只有86%。部分分层能掉到73%,接触不良甚至只有65%。
这些是工程对比值,不是通用材料规格。厚度、硬度、导热系数和粘接强度要放在一起测,因为界面失效可能直接主导传热。热插拔模块的热界面材料还需要循环测试,才能捕捉真实工况下的接触变化。
增加气流有帮助,但前提是瓶颈不在界面内部。如果界面热阻已经是主要限制,加大风扇只会增加噪音和功耗,温度改善却越来越小。
云服务器刀片的散热路径是这样的:模块到界面,界面到散热器,然后靠强制对流带走热量。界面接触电阻高,传导就先卡住了,空气再快也帮不上忙。密集服务器刀片里,流道受限会增加压降,相邻设备还会加热进气,热裕量更紧。
所以界面质量和风扇能力得当成一个热系统来评估,不能分开来修。
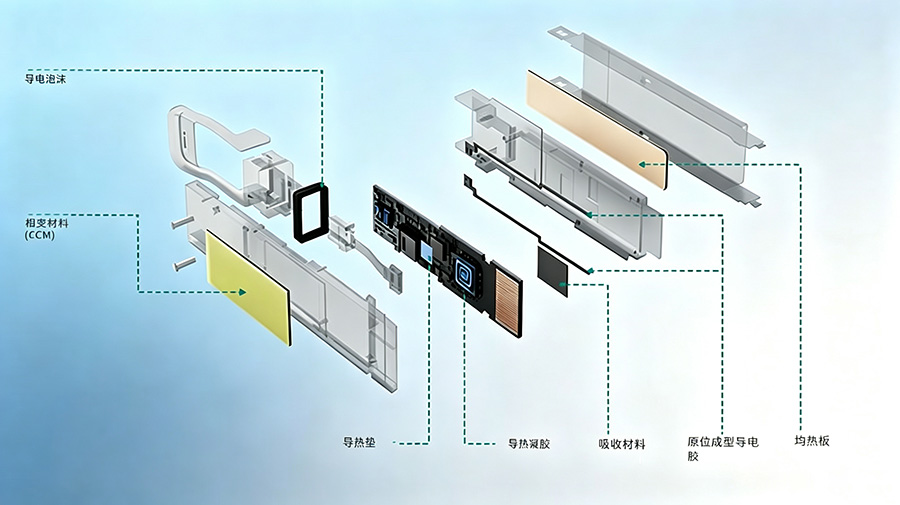
热插拔模块选热界面材料,要在传热、机械压力、制造控制和维护寿命之间找平衡。小细节影响很大。
| 维度 | 导热垫片 | 导热硅脂 | 导热凝胶 |
| 设计目标 | 固定间隙 | 极薄间隙 | 可变间隙 |
| 导热系数 | 1~15 W/m·k | 1~5 W/m·k | 1~12 W/m·k |
| 压缩/装配 | 需定义压力 | <10% | 10~40% |
| 装配方式 | 贴装 | 网版 | 点胶 |
| 返工/维护 | 撕下换新 | 擦掉重涂 | 擦掉重涂 |
| 核心风险 | 厚度公差 | 泵出 | 点胶量控制 |
· 导热垫片适合固定间隙、装配宽容度大的热插拔模块——QSFP-DD 这种有笼位的标准封装,预成型垫片是默认选择。
· 导热凝胶适合间隙有波动、共面度误差大的模块——自动点胶配合、自适应压缩,省去了间隙的精确控制。
· 导热硅脂只适合极薄接缝、短寿命、低压应用——热插拔模块经常被误用硅脂,长期来看泵出和出油几乎是必然。
热插拔模块的热界面材料,不能只看导热系数。以下几点建议供参考:
· 接触压力要匹配。压力不够,接触不良;压力过大,可能压坏芯片或导致泵出。目标压缩率根据材料硬度和间隙确定。
· 厚度公差要控制。热插拔模块内部空间小,厚度偏差过大直接影响装配和热阻。模切精度和批次一致性是关键。
· 长期可靠性要验证。反复插拔、热循环、老化后的热阻变化,比初始数据更重要。要求供应商提供循环测试报告。
· 合规材料要实测。RoHS合规不等于热性能不变。替代配方要重新测热阻和接触电阻。
· 批次一致性要追溯。量产阶段,批次间的密度、硬度、厚度波动会直接影响良率。要求供应商提供SPC数据和批次追溯记录。
东莞市盛元新材料科技有限公司(品牌:盛恩)在光模块热管理领域有从材料选型到批量交付的完整经验,产品覆盖导热相变材料、硅胶垫片、石墨烯垫片和导热凝胶等热界面材料,支持模切、点胶和覆膜等加工工艺,提供ASTM D5470热阻测试报告和批次追溯记录。如果您正在为热插拔模块的热界面材料做技术评估或失效分析,欢迎联系盛元科技获取产品资料和样品支持,我们的团队随时准备为您提供专业咨询和解决方案设计,电话13712240252(邓女士),期待您的来电!
本文出自东莞市盛元新材料科技有限公司,转载请注明出处!
更多关于导热材料资讯,请咨询:www.u-sheen.com ,24小时热线电话:137-1224-0252
 在线客服
 在线预约
 微信联系
 微信联系


 粤公网安备 44190002006909号