高可靠性导热材料研发生产厂家
供应手机、汽车、路由器等行业龙头企业18年
供应手机、汽车、路由器等行业龙头企业18年


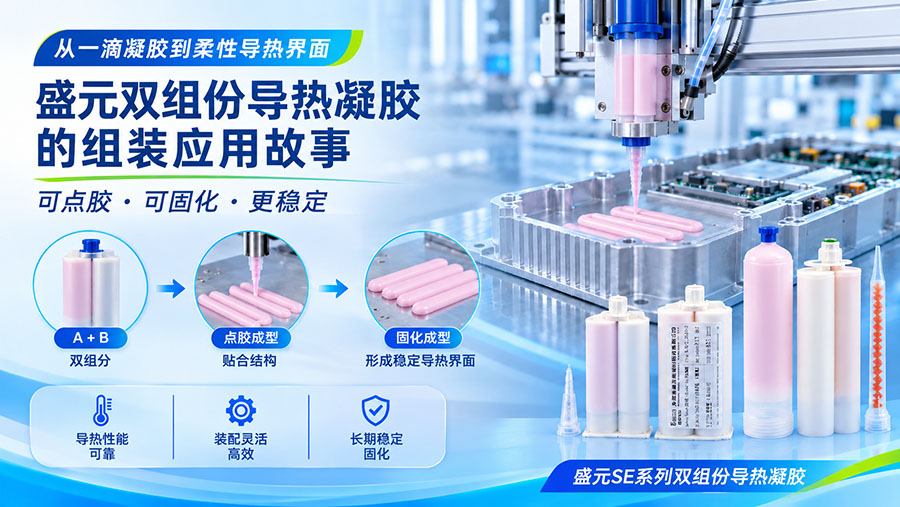
一条粉色胶线缓缓落在金属表面,看起来只是点胶台上一个安静的动作。但对双组份材料来说,A、B 组份一旦相遇,混合反应就已经启动:材料既要留出足够的装配时间,也要在后续条件下完成固化。
所以,出胶只是开始。后面还有混合是否均匀、铺展是否充分、合装是否及时、固化是否到位。盛元 SE 双组份系列面向需要点胶填隙、并允许后续固化的电子装配;其中 SE400AB 的导入重点,可以浓缩成一句话:施胶时能贴合,固化后有弹性,全过程还要能被产线稳定执行。
有些结构希望材料在压合时充分铺展,顺应器件与壳体之间的局部间隙;装配完成后,又希望它形成柔软弹性体,保持后续界面形态。双组份路线把这两个目标放进同一套工艺:先以可施胶的状态到达目标位置,再通过反应固化建立材料形态。
这里的“固化”不是把器件之间变成硬邦邦的一块。以 SE400AB 为例,固化后硬度为 55 ± 10 Shore 00,材料定位仍是柔软的导热缝隙填充体。
不过,硬度数值不能单独换算成装配应力。实际受力还与胶层厚度、覆盖面积和压合条件有关,不能把“柔软”直接翻译成“零应力”。
与此同时,产线的工作也会变化:除了胶量,还要管理 A/B 配比、混合均匀性、施胶后的装配时机与固化状态。选双组份,实际上也是在选择一套完整的材料流程。
| 项目 | SE400AB | 工艺与设计中的正确理解 |
|---|---|---|
| 混合比例 | 1:1 | 设备设定前须确认比例采用质量还是体积口径 |
| 导热系数 | 4.0 W/m·K | 按独立 TDS 页引用,用于热设计初筛 |
| A、B 组份密度 | 均为 3.1 g/cm³ | 分别为两个组份的列值 |
| 挤出速度 | 30 ± 5 g/min | 资料条件为 50 cc EFD 胶筒、90 psi;出胶口字段需确认 |
| 最小界面厚度 | 0.10 mm | 不是所有设计都能实现或允许实现的间隙 |
| 25 ℃表干/完全固化 | 30 min/4 h | 表干与完全固化应分别管理 |
| 100 ℃完全固化 | 15 min | 须验证实际胶体温度与组件耐温 |
| 固化后硬度 | 55 ± 10 Shore 00 | 柔软弹性体,不能据此推定零装配应力 |
| 使用温度 | −50~150 ℃ | 型号使用范围,不能替代长期可靠性报告 |
| 体积电阻率 | >10¹⁴ Ω·cm | 材料电性能指标 |
| 介质击穿强度 | >5000 V/mm @AC | 材料指标,整机绝缘仍需另行设计 |
这组参数不能拆开各看各的。比如,挤出速度必须连同胶筒、出胶口、压力和温度一起理解,不能直接当作任意产线的点胶节拍;最小界面厚度也不能脱离器件载荷和机械限位单独使用。
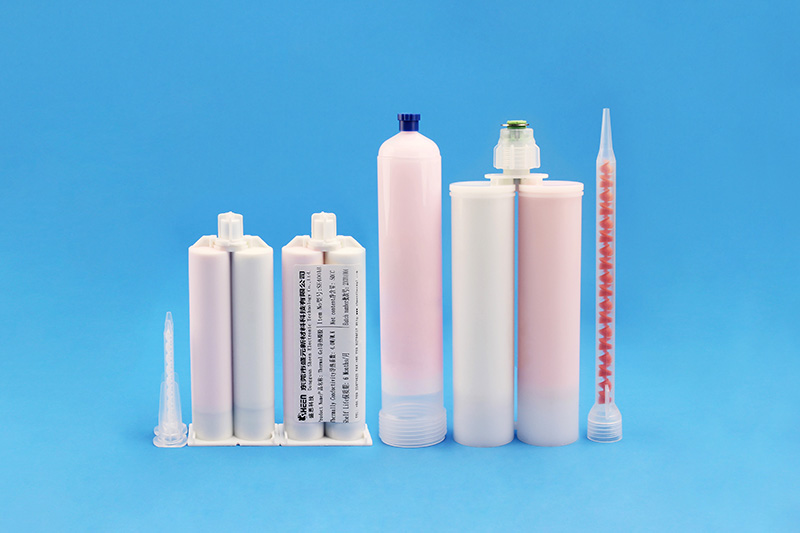
按设备形式和用量确认包装。盛元提供 50 mL 双筒、400 mL 双筒及分装供胶方向;SE400AB TDS 列有 50 cc、400 cc 包装。
胶筒只是外在容器,接口、活塞、混合管与点胶设备是否匹配,才是供胶稳定性的基础。采购确认型号时,也应把包装、资料版本和批次管理一起写清。
A、B 组份按规定比例进入混合系统。SE400AB 所列比例为 1:1,但在设备设定前,仍须确认这一比例采用质量口径还是体积口径。
双色条纹、局部颜色不均可以作为检查信号;反过来说,颜色看起来均匀,也不能替代配比校验与固化状态确认。混合比例允许误差及检验办法,应以对应型号的有效工艺文件为准,不能把通用 FAQ 说明直接当成设备放行限值。
根据实际接触区规划胶点、胶线与压合路径,既要让材料铺展到目标区域,也要给空气留出逸出路径,避免只关注“点上了没有”。
施胶到合装的时间要纳入可操作时间管理,同时提前约定停机、重启和异常等待后的处理方式。否则,同一条胶线在不同班组手里,可能对应完全不同的材料状态。
一根混合管也会影响整套工艺:它决定两组份如何接触与混合,同时带来流动阻力和残胶。停机后,管内混合物仍可能继续反应;重新启动前应按材料和设备要求处理,必要时更换混合管。混合后的材料不应倒回原组份容器。
SE400AB 的固化参考条件为:
· 25 ℃路线:30 min 表干,4 h 完全固化;
· 100 ℃路线:15 min 完全固化。
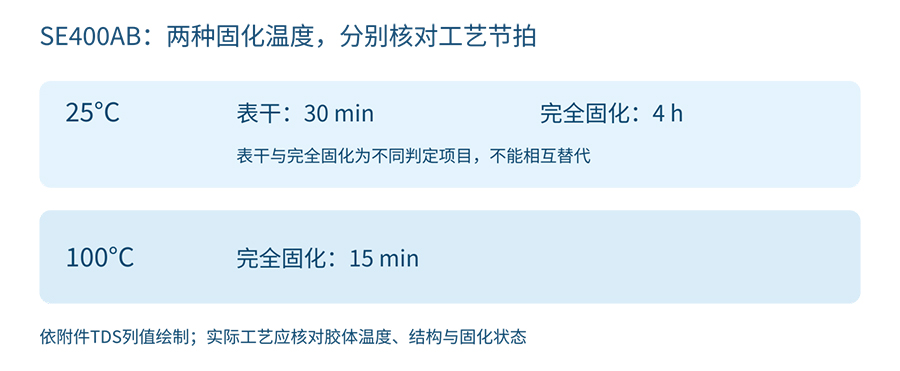
这两行对应不同温度条件,不是先表干、再加热的固定叠加流程。如果需要加热加快固化,还要特别注意:设备设定到 100 ℃,不等于胶体立刻达到 100 ℃。金属壳体的热容量、胶层位置、实际升温过程以及周围元件的耐温,都应进入工艺评估。
达到后续搬运或装配要求的状态后,产品才进入下一环节。不能只用“摸起来不粘”代替完整的固化判定——表干和完全固化,本来就不是一回事。
| 问题 | 正确边界 | 建议做法 |
|---|---|---|
| 有自然粘性,能否固定散热器? | 导热凝胶不是承载散热器的结构胶 | 螺钉、卡扣或其他机械固定方式按设备设计保留 |
| 能够拆修,原来的胶能否继续用? | 可返修不等于材料可重复使用 | 拆开后检查器件与残胶,按规程清理、重新施胶和装配 |
| 储存期能否在整个 SE 系列通用? | 不同体系的期限不能互相套用 | 按具体型号、原包装、储存说明、生产日期和批次标签管理 |
| 材料超期、开封或运输温度偏离怎么办? | 不能凭外观直接放行 | 先向盛元确认对应材料的处理方式 |
返修难度还受接触面积、施胶位置、周边结构和材料状态影响。换句话说,“能拆开”只是机械动作,能不能按质量要求恢复界面,才是返修工艺要回答的问题。
在密闭或半密闭电子设备中,金属壳体往往也是散热路径的一部分。凝胶可以帮助目标器件与金属结构建立局部热连接,但每个项目都应先说清两件事:从哪里取热,向哪里传热。
| 应用场景 | 候选填隙位置 | 必须与材料一起确认的条件 |
|---|---|---|
| OBC 车载充电机 | 板级发热区域与金属壳体之间 | 局部填隙与功率绝缘界面的分工、器件允许载荷 |
| DC-DC 电源模块 | 目标器件与散热结构的局部间隙 | 胶层铺展、器件温度、禁布区和绝缘边界 |
| 汽车电子控制器 | 目标热源与壳体之间 | 实际安装方向、振动与温循要求、可用固化条件 |
| 工业控制设备 | 控制板或电源板局部热源至壳体 | 装配节拍、维护需求与固化后的界面状态 |
| 通信设备 | 功率或控制器件到金属散热结构 | 施胶边界、连接器保护及周边材料兼容性 |
这些场景的共性,是局部间隙与结构约束;差异则藏在器件耐温、绝缘要求、工作环境和装配节拍里。不能只凭设备类别锁定型号,更不能把某个型号的应用方向写成整个系列的准入结论。
盛元单组份与双组份型号,为不同热设计和供胶需求提供选择空间。首次沟通可以按下表缩小范围,最终仍以具体型号的有效资料为准。
| 体系 | 型号 | 对应导热系数/W·m⁻¹·K⁻¹ |
|---|---|---|
| 单组份 | SE10/SE15/SE20/SE25 | 1.5/1.5/2.0/2.0 |
| 单组份 | SE30/SE35/SE40/SE50/SE60 | 3.0/3.5/4.0/5.0/6.0 |
| 双组份 | SE100AB/SE200AB/SE250AB/SE300AB | 1.0/2.0/2.5/3.0 |
| 双组份 | SE400AB/SE500AB/SE700AB/SE800AB | 4.0/5.0/7.0/8.0 |
对研发而言,系列表是初筛入口,不是跨型号性能承诺;对采购而言,型号确认应连同包装、资料版本和批次管理一起完成;对工艺而言,不同测试条件下的挤出速度,也不能直接拿来比较两条产线的快慢。
从胶线到界面,真正有价值的柔软,是既能顺应结构,也能融入生产。单组份为直接施胶与可塑填隙提供路径;双组份则为需要后续形成柔软弹性体的装配提供另一种选择。从选型号到定胶量,从供胶到固化,每一步衔接起来,才是一套完整的散热界面方案。
如果你正在评估 SE 系列,欢迎联系盛元科技获取技术资料与样品支持,我们的团队随时准备为您提供专业咨询和解决方案设计,电话13712240252(邓女士),期待您的来电!
本文出自东莞市盛元新材料科技有限公司,转载请注明出处!
更多关于导热材料资讯,请咨询:www.u-sheen.com ,24小时热线电话:137-1224-0252
 在线客服
 在线预约
 微信联系
 微信联系


 粤公网安备 44190002006909号